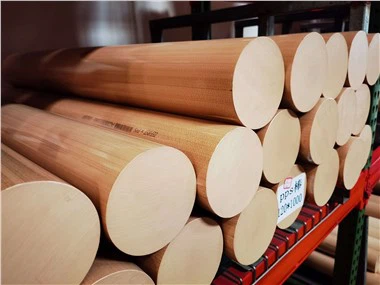
3D baskı, imalat endüstrisinde devrim yarattı ve karmaşık parçalar yaratmada eşi görülmemiş esneklik ve verimlilik sağladı. Polifenilen sülfür (PPS) çubukları, mükemmel mekanik özellikleri, kimyasal direnci ve yüksek sıcaklık stabiliteleri sayesinde 3D baskı için umut verici bir malzeme olarak ortaya çıkmıştır. Bir PPS çubuk tedarikçisi olarak, 3D baskıda PPS çubuklarını kullanma konusundaki artan ilgiye tanık oldum. Bununla birlikte, herhangi bir yeni teknoloji gibi, kullanıcıların optimal sonuçlar elde etmek için üstesinden gelmesi gereken birkaç zorluk vardır. Bu blog yazısında, PPS çubuklarını 3D baskıda kullanmanın temel zorluklarını tartışacağım ve bunları ele almak için bazı çözümler sunacağım.
1. Yüksek erime noktası ve viskozite
3D baskıda PPS çubuklarını kullanmanın temel zorluklarından biri, tipik olarak 280 ° C ila 300 ° C arasında değişen yüksek erime noktasıdır. Bu yüksek erime noktası, 3D yazıcının ısıtmalı bir nozula ve bu sıcaklıklara ulaşabilen ve koruyabilen ısıtmalı bir yapı plakasına sahip olmasını gerektirir. Tüm 3D yazıcılar, PPS çubuk baskısı için yazıcıların seçimini sınırlayan bu tür yüksek sıcaklıkları işlemek için donanımlı değildir.
Ayrıca, PP'ler eritildiğinde nispeten yüksek bir viskoziteye sahiptir, bu da yazıcı memesi boyunca sorunsuz bir şekilde ekstrüde edilmeyi zorlaştırabilir. Yüksek viskozite tıkanmaya, tutarsız ekstrüzyona ve zayıf tabaka yapışmasına yol açabilir. Bu zorluğun üstesinden gelmek için, yüksek kaliteli ekstrüder ve büyük çaplı bir nozula sahip bir yazıcı kullanmak çok önemlidir. Daha büyük bir nozul, erimiş PP'lerin daha kolay akmasını sağlar ve tıkanma riskini azaltır. Ek olarak, baskı hızının ve sıcaklığının optimize edilmesi, tutarlı bir ekstrüzyon oranı sağlamaya yardımcı olabilir.
2. Çözme ve büzülme
3D baskıda PPS çubuklarını kullanırken bir diğer önemli zorluk, çarpıtma ve büzülme. Erimiş PP'ler soğudukça ve katılaştıkça, baskılı parçanın çözgü veya büzülmesine neden olabilecek önemli bir hacim değişikliğine uğrar. Çözme, basılı parçanın kenarları yapı plakasından yukarı veya uzağa kıvrıldığında meydana gelirken, büzülme parçanın toplam boyutunda bir azalmaya yol açar.
Çözme ve büzülmeyi en aza indirmek için baskı işlemi boyunca tutarlı bir sıcaklık korumak önemlidir. Isıtmalı bir yapı plakası, baskılı parçanın alt tabakasını sıcak tutmaya yardımcı olabilir, katmanlar arasındaki sıcaklık gradyanını azaltır ve soğutmanın neden olduğu stresi en aza indirir. Ek olarak, bir ağzı veya sal kullanmak, yapı plakasına ekstra yapışma sağlayarak parçanın kenarlarının kaldırılmasını önleyebilir.
3. Yapı plakasına zayıf yapışma
Başarılı 3D baskı için basılı parçanın yapı plakasına doğru yapışmasını sağlamak çok önemlidir. Bununla birlikte, PP'ler cam ve akrilik gibi yaygın yapı plakası malzemelerine zayıf yapışmaya sahip olabilir. Bu, baskı sırasında inşa plakasından ayrılmasına neden olabilir ve başarısız baskılara yol açabilir.
Yapışmayı iyileştirmek için, yüzey işlemi veya özel bir yapıştırıcı ile bir yapı plakasının kullanılması önerilir. Örneğin, inşa plakasına ince bir tutkal çubuğu veya saç spreyi uygulamak, PPS'nin daha iyi yapışmasına yardımcı olan yapışkan bir yüzey oluşturabilir. Alternatif olarak, polikarbonat veya PEI gibi malzemelerden yapılmış bir yapı plakası kullanmak da yapışmayı iyileştirebilir.
4. Uyumlu filamentlerin sınırlı mevcudiyeti
PLA ve ABS gibi daha yaygın olarak kullanılan 3D baskı malzemelerine kıyasla, PPS filamentleri daha az yaygındır. Bu sınırlı kullanılabilirlik, kullanıcıların 3D baskı projeleri için yüksek kaliteli PPS çubukları tedarik etmelerini zorlaştırabilir. Ek olarak, PPS çubuklarının maliyeti genellikle bazı kullanıcılar için caydırıcı olabilecek diğer malzemelerden daha yüksektir.
Bir PPS çubuk tedarikçisi olarak, müşterilerimize rekabetçi fiyatlarla yüksek kaliteli PPS çubukları sağlamaya kararlıyız. Dahil olmak üzere çok çeşitli PPS çubukları sunuyoruz.Çok yönlü ve üstün PPS GF40 Çubuk-Bakire PPS Çubuk, VeDoldurulmamış doğal PPS çubukları. PPS çubuklarımız, en yüksek kalite ve performans standartlarını karşılamak için dikkatlice üretilir ve 3D baskıda tutarlı sonuçlar sağlar.
5. İşleme sonrası gereksinimler
PPS parçaları genellikle istenen yüzey kaplamasını ve mekanik özellikleri elde etmek için işlem sonrası gerektirir. Baskıdan sonra, parçalar ekstrüzyon işlemi nedeniyle pürüzlü bir yüzeye sahip olabilir ve ayrıca performanslarını etkileyebilecek içsel streslere sahip olabilirler. Zımparalama, parlatma ve tavlama gibi işleme sonrası teknikler, yüzey kaplamasını iyileştirmek ve iç gerilmeleri hafifletmek için kullanılabilir.


Zımparalama ve parlatma, baskılı parçanın yüzeyini pürüzsüzleştirmek için kullanılabilir, herhangi bir pürüzlü kenar veya tabaka çizgileri çıkarılır. Öte yandan tavlama, parçanın belirli bir sıcaklığa ısıtılmasını ve daha sonra iç gerilmeleri hafifletmek ve malzemenin mekanik özelliklerini iyileştirmek için yavaşça soğutulmasını içerir. Bununla birlikte, işleme sonrası zaman alıcı olabilir ve ek ekipman ve beceriler gerektirir.
Zorlukların üstesinden gelmek için çözümler
Yukarıda belirtilen zorluklara rağmen, kullanıcıların bu sorunların üstesinden gelmelerine ve PPS çubuklarıyla başarılı 3D baskı elde etmelerine yardımcı olabilecek birkaç çözüm vardır.
- Doğru yazıcıyı seçin:PPS baskısı için gereken yüksek sıcaklıklara ulaşabilen ve sürdürebilen bir 3D yazıcı seçin. Isıtmalı nozul ve ısıtmalı bir yapı plakası olan bir yazıcının yanı sıra yüksek kaliteli bir ekstrüder ve büyük çaplı bir nozul arayın.
- Baskı parametrelerini optimize edin:PPS çubuklarınız için en uygun ayarları bulmak için farklı baskı hızları, sıcaklıklar ve katman yükseklikleri ile deney yapın. Bu parametrelerin ayarlanması, tutarlı bir ekstrüzyon hızı sağlamaya, çözgü ve büzülmeyi azaltmaya ve tabaka yapışmasını iyileştirmeye yardımcı olabilir.
- Uygun Yapı Plakası Hazırlama Kullanın:İyi yapışma sağlamak için yapı plakasını düzgün bir şekilde hazırlamak için zaman ayırın. Bu, bir yüzey işleminin uygulanmasını veya özel bir yapıştırıcının kullanılmasını içerebilir.
- Kaynak Yüksek kaliteli PPS çubukları:Yüksek kaliteli malzemeler aldığınızdan emin olmak için saygın bir PPS çubuk tedarikçisi ile çalışın. Yüksek kaliteli PPS çubuklarının baskı sorunlarına neden olabilecek safsızlıklara veya tutarsızlıklara sahip olma olasılığı daha düşüktür.
- İşleme sonrası ekipmanlara yatırım yapın:İşlem sonrası gerekiyorsa, gerekli ekipmana yatırım yapın ve uygun teknikleri öğrenin. Bu, basılı parçalarınız için istenen yüzey kaplamasını ve mekanik özellikleri elde etmenize yardımcı olabilir.
Çözüm
3D baskıda PPS çubuklarının kullanılması, mükemmel mekanik özellikler, kimyasal direnç ve yüksek sıcaklık stabilitesi gibi birçok avantaj sunar. Bununla birlikte, yüksek erime noktası ve viskozite, bükülme ve büzülme, yapı plakasına zayıf yapışma, uyumlu filamentlerin sınırlı mevcudiyeti ve işleme sonrası gereksinimler gibi çeşitli zorluklar da sunar. Bu zorlukları anlayarak ve bu blog yazısında belirtilen çözümleri uygulayarak, kullanıcılar bu engellerin üstesinden gelebilir ve PPS çubuklarıyla başarılı 3D baskı yapabilirler.
3D baskı projeleriniz için PPS çubuklarını kullanmak istiyorsanız, daha fazla bilgi için sizi bizimle iletişime geçmeye davet ediyoruz. Uzman ekibimiz, ihtiyaçlarınız için doğru PPS çubuklarını seçmenize ve size teknik destek ve rehberlik sağlamanıza yardımcı olmaya hazırdır. 3D baskı hedeflerinize ulaşmak için sizinle birlikte çalışmayı dört gözle bekliyoruz.
Referanslar
- Smith, J. (2020). "3D baskı için gelişmiş malzemeler." Üretim Teknolojisi Dergisi, 15 (2), 123-135.
- Johnson, A. (2019). "Yüksek sıcaklıkta 3D baskada zorluklar ve çözümler." Katkı Üretim İncelemesi, 8 (3), 45-56.
- Brown, C. (2018). "Polifenilen sülfür için 3D baskı işlemlerinin optimize edilmesi." Malzeme Bilimi ve Mühendislik Dergisi, 22 (4), 234-246.